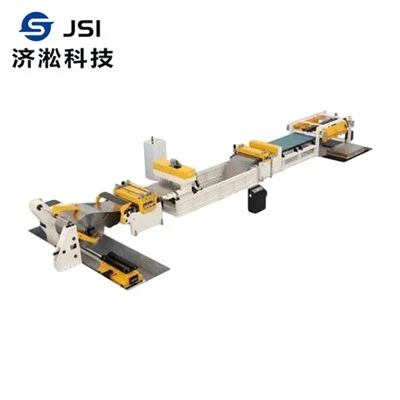
Blanking je temeljni proces u proizvodnoj industriji, posebno u scenarijima velike količine proizvodnje. Linija za pražnjenje velike brzine ključan je dio opreme koji može značajno povećati produktivnost. Međutim, osiguravanje visokokvalitetnih bridnih rubova često je izazov. Kao dobavljač brzih linija za pražnjenje, svjedočio sam raznim problemima u vezi s kvalitetom rubova za pražnjenje i prikupio sam bogato znanje o tome kako je poboljšati.
Razumijevanje važnosti kvalitete praznih rubova
Kvaliteta oštrog ruba izravno utječe na naknadne proizvodne procese i performanse konačnog proizvoda. Slijepi rub loše kvalitete može dovesti do problema kao što su neravnine, pukotine i neravne površine. Ovi nedostaci mogu uzrokovati poteškoće u montaži, smanjiti čvrstoću konačnog proizvoda, pa čak i utjecati na njegov estetski izgled. Na primjer, u automobilskoj industriji visokokvalitetni slijepi rubovi bitni su za komponente kao što su ploče karoserije i dijelovi motora kako bi se osigurala pravilna prilagodba i funkcija.
Čimbenici koji utječu na kvalitetu slijepog ruba
Alati
Alati su jedan od najkritičnijih čimbenika koji utječu na kvalitetu oštrih rubova. Oštrina i istrošenost alata za rezanje igraju ključnu ulogu. Tupi alati mogu uzrokovati pretjeranu deformaciju materijala tijekom procesa izrade, što može rezultirati neravninama i grubim rubovima. Potrebni su redoviti pregledi i održavanje alata za rezanje. Na primjer, ako se oštrica bušilice istroši, treba je ponovno naoštriti ili odmah zamijeniti. Osim toga, materijal i dizajn alata također su važni. Visokokvalitetni alatni čelici mogu izdržati veća naprezanja i pružiti bolju izvedbu rezanja. Ispravan dizajn izbijača i matrice, uključujući razmak između njih, od ključne je važnosti. Nepravilan razmak može dovesti do neravnomjernog rezanja i loše kvalitete rubova. Preveliki zazor može uzrokovati pretjerano smicanje i stvaranje srha, dok premali zazor može rezultirati lomljenjem alata i pucanjem materijala.
Svojstva materijala
Svojstva materijala koji se izrađuje imaju značajan utjecaj na kvalitetu rubova. Različiti materijali imaju različitu duktilnost, tvrdoću i strukturu zrna. Na primjer, veća je vjerojatnost da će mekši materijali stvoriti neravnine tijekom rezanja, dok tvrđi materijali mogu uzrokovati veće trošenje alata. Bitno je razumijevanje svojstava materijala i prilagođavanje parametara za zatvaranje u skladu s tim. Debljina materijala također je važna. Deblji materijali zahtijevaju više sile za izradu, a nepravilna primjena sile može dovesti do loše kvalitete rubova.
Brzina brisanja
U brzoj liniji za pražnjenje, brzina pražnjenja je dvosjekli mač. S jedne strane, brzo brisanje može povećati produktivnost. S druge strane, ako je brzina previsoka, može uzrokovati probleme poput vibracija, što može dovesti do neravnomjernog rezanja i loše kvalitete rubova. Sile inercije nastale pri velikim brzinama također mogu utjecati na stabilnost materijala i alata. Stoga je potrebno pronaći optimalnu brzinu skidanja koja uravnotežuje produktivnost i kvalitetu rubova. Ovo može zahtijevati neke eksperimente i prilagodbe na temelju specifičnog materijala i alata koji se koriste.
Podmazivanje
Podmazivanje igra ključnu ulogu u poboljšanju kvalitete slijepog ruba. Pravilno mazivo može smanjiti trenje između alata i materijala, što pomaže u sprječavanju prekomjernog stvaranja topline i trošenja. Također može poboljšati protok materijala tijekom procesa izrezivanja, što rezultira glatkijim rubovima. Dostupni su različiti tipovi maziva, a izbor ovisi o materijalu koji se izrađuje i uvjetima izrezivanja. Na primjer, za neke metale može biti dovoljno mazivo na bazi vode, dok za druge može biti potrebno više specijalizirano mazivo na bazi ulja.
Strategije za poboljšanje kvalitete praznih rubova
Optimizirajte dizajn i održavanje alata
Kao što je ranije spomenuto, dizajn i održavanje alata su ključni. Prilikom projektiranja alata važno je uzeti u obzir svojstva materijala i zahtjeve za zatvaranje. Razmak između probojca i matrice treba pažljivo izračunati na temelju debljine i vrste materijala. Na primjer, za uobičajeni čelični lim debljine 1 - 3 mm, zazor može biti u rasponu od 5% - 10% debljine materijala. Redovito održavanje alata uključuje čišćenje, pregled i ponovno oštrenje ili zamjenu istrošenih dijelova. Provedba plana preventivnog održavanja može pomoći da alat bude uvijek u dobrom stanju.
Podesite parametre zatamnjivanja
Na temelju svojstava materijala potrebno je podesiti parametre zatamnjenja kao što su brzina, sila i hod. Za mekše materijale, manja sila rezanja može biti dovoljna za postizanje čistog reza, dok za tvrđe materijale može biti potrebna veća sila. Brzinu rezanja treba prilagoditi kako bi se izbjegle pretjerane vibracije i osiguralo stabilno rezanje. U nekim slučajevima, korištenje linije za slijepo brisanje velike brzine promjenjive brzine može pružiti veću fleksibilnost u prilagodbi brzine prema specifičnim zahtjevima.


Poboljšajte rukovanje materijalom
Pravilno rukovanje materijalom ključno je za osiguranje dosljedne kvalitete slijepog ruba. Materijal treba glatko i točno unositi u liniju za slijepe ploče. Svako neporavnanje ili neravnomjerno uvlačenje može dovesti do loše kvalitete rubova. Korištenje pouzdanog sustava za hranjenje materijala, kao što je servo pokretani dodavač, može pomoći u osiguravanju točnog i dosljednog hranjenja. Osim toga, materijal treba skladištiti i rukovati njime na način koji sprječava oštećenje i kontaminaciju, budući da oni također mogu utjecati na proces izrezivanja.
Poboljšajte podmazivanje
Odabir pravog lubrikanta i njegova pravilna primjena je ključni. Lubrikant treba ravnomjerno nanijeti na alat i površinu materijala. Neke brze linije za slijepo drvo opremljene su automatskim sustavima za podmazivanje koji mogu osigurati dosljednu opskrbu mazivom. Također je potrebno redovito kontrolirati razinu i kvalitetu maziva. Ako se mazivo zaprlja ili izgubi svoju učinkovitost, treba ga odmah zamijeniti.
Uloga naprednih praznih linija velike brzine
Napredne linije za brisanje velike brzine, kao što jeMulti Cut Precison Blanking LineiBrza prazna linija, osmišljeni su kako bi ponudili bolju kontrolu nad postupkom zatamnjenja. Ove linije su često opremljene naprednim senzorima i kontrolnim sustavima koji mogu nadzirati i podešavati parametre gašenja u stvarnom vremenu. Na primjer, mogu otkriti promjene u svojstvima materijala ili istrošenosti alata i automatski prilagoditi brzinu, silu ili podmazivanje u skladu s tim. The3 u 1 prazna linijakombinira višestruke funkcije, koje mogu poboljšati ukupnu učinkovitost i kvalitetu rubova procesa izrezivanja.
Zaključak
Unaprjeđenje kvalitete rubova za savijanje na brzoj liniji za savijanje zahtjeva sveobuhvatan pristup koji uzima u obzir dizajn alata, svojstva materijala, parametre za sabijanje i podmazivanje. Optimiziranjem ovih čimbenika i upotrebom naprednih linija za glačanje velike brzine, proizvođači mogu postići visokokvalitetne rubove za brušenje, što zauzvrat može poboljšati kvalitetu i performanse konačnih proizvoda.
Ako ste zainteresirani za poboljšanje kvalitete oštrih rubova u vašem proizvodnom procesu ili ako tražite pouzdanog dobavljača linije za izradu velikih brzina, tu smo da vam pomognemo. Naš tim stručnjaka može vam pružiti prilagođena rješenja na temelju vaših specifičnih zahtjeva. Kontaktirajte nas da započnemo raspravu o nabavi i podignemo vaš proizvodni proces na višu razinu.
Reference
- Smith, J. (2018). "Napredne tehnologije pražnjenja". Manufacturing Journal.
- Johnson, A. (2019). "Dizajn alata za visokokvalitetno brušenje". Pregled industrijskog inženjerstva.
- Brown, C. (2020). "Rukovanje materijalima u brzim procesima pražnjenja". Časopis Proizvodno strojarstvo.